


Dưới đây là 5 lỗi ngoại quan thường gặp và những biện pháp kiểm soát tương ứng.
1. Bavia và cạnh sắc sau khi cắt, đột
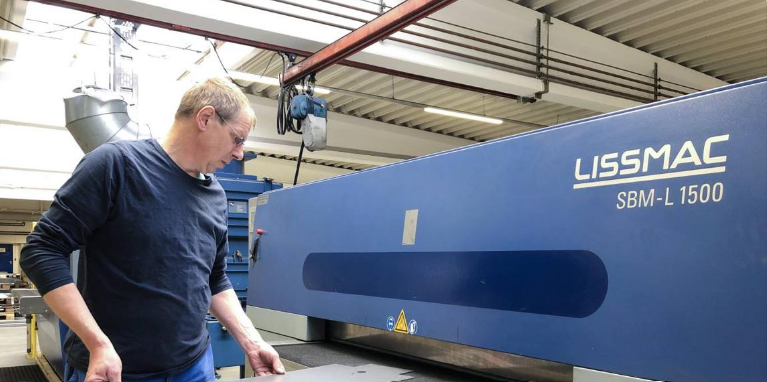
Bavia là phần kim loại thừa hình thành tại mép cắt hoặc xung quanh lỗ sau quá trình cắt laser, đột dập. Lỗi này thường xuất hiện khi dụng cụ cắt hoặc chày, cối bị mòn, khe hở khuôn không phù hợp hoặc thông số gia công chưa được điều chỉnh chính xác.
Bavia khiến cạnh sản phẩm trở nên sắc, gây nguy hiểm khi thao tác, đồng thời có thể làm trầy xước bề mặt hoặc cản trở quá trình lắp ráp. Nếu không được xử lý, phần kim loại thừa còn có thể ảnh hưởng đến chất lượng của các công đoạn hoàn thiện tiếp theo.
Cách kiểm soát:
- Kiểm tra và bảo dưỡng đầu cắt, chày và cối định kỳ.
- Điều chỉnh thông số cắt, lực đột và khe hở khuôn phù hợp với vật liệu.
- Thực hiện mài, phá bavia sau gia công khi cần thiết.
- Kiểm tra mép cắt và các vị trí lỗ trước khi chuyển sang công đoạn tiếp theo.
2. Trầy xước và móp méo bề mặt
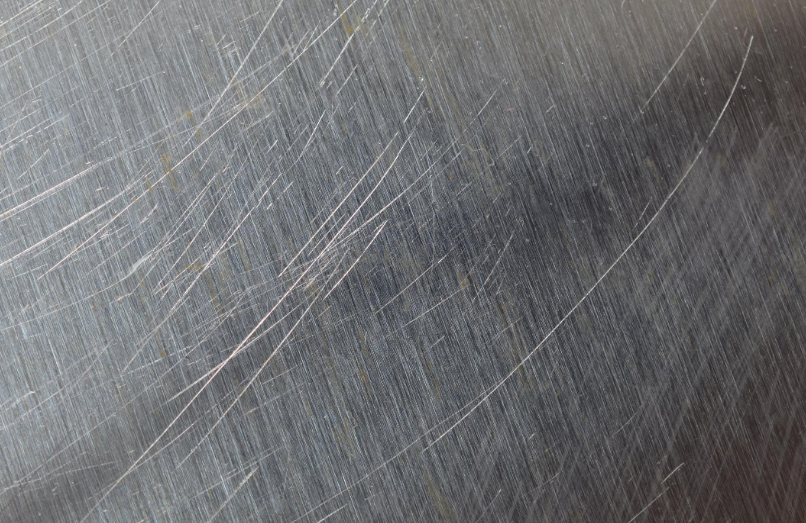
Trầy xước và móp méo là những lỗi thường phát sinh trong quá trình vận chuyển, xếp chồng, gá đặt hoặc thao tác trên máy. Bề mặt kim loại có thể bị cọ xát với dụng cụ, chi tiết khác hoặc các mạt kim loại còn sót lại trên bàn máy. Việc sử dụng vật liệu bảo vệ không phù hợp cũng làm tăng nguy cơ xuất hiện vết xước và dấu va đập.
Các lỗi này làm giảm tính thẩm mỹ của sản phẩm, đặc biệt đối với những chi tiết có bề mặt inox xước, inox bóng hoặc sản phẩm yêu cầu sơn hoàn thiện. Trong một số trường hợp, vết xước sâu còn ảnh hưởng đến lớp phủ bảo vệ bề mặt.
Cách kiểm soát:
- Vệ sinh bàn máy, đồ gá và khu vực gia công trước khi đặt phôi.
- Sử dụng vật liệu lót hoặc màng bảo vệ phù hợp khi vận chuyển và lưu trữ.
- Hạn chế kéo lê, va đập hoặc xếp chồng sản phẩm không đúng cách.
- Kiểm tra bề mặt sau từng công đoạn; xử lý bằng phương pháp đánh bóng phù hợp nếu phát hiện vết xước.
3. Sai lệch góc chấn
Sai lệch góc chấn xảy ra khi góc uốn thực tế không đạt yêu cầu trên bản vẽ kỹ thuật. Nguyên nhân có thể đến từ hiện tượng đàn hồi ngược của vật liệu sau khi chấn, độ dày và đặc tính vật liệu không đồng nhất, bán kính chấn không phù hợp hoặc thông số máy chưa được thiết lập chính xác.
Lỗi này khiến chi tiết không đạt hình dạng thiết kế, làm sai lệch kích thước tổng thể và gây khó khăn khi lắp ghép với các bộ phận khác. Với những sản phẩm có nhiều vị trí chấn, sai lệch nhỏ ở từng góc có thể cộng dồn và ảnh hưởng đến độ chính xác của toàn bộ chi tiết.
Cách kiểm soát:
- Lựa chọn chày, cối và bán kính chấn phù hợp với độ dày, loại vật liệu.
- Thiết lập thông số máy dựa trên yêu cầu của bản vẽ và đặc tính vật liệu.
- Chấn thử và đo góc trước khi gia công hàng loạt.
- Sử dụng thước đo góc hoặc thiết bị đo phù hợp để kiểm tra sau chấn.
4. Cong vênh và biến dạng sản phẩm
Cong vênh là hiện tượng chi tiết kim loại bị biến dạng, không còn giữ được độ phẳng hoặc hình dạng ban đầu. Lỗi này thường xuất hiện khi vật liệu chịu tác động nhiệt không đồng đều trong quá trình cắt laser, hàn hoặc khi lực tác động trong quá trình gia công và gá đặt không được phân bổ hợp lý.
Đối với sản phẩm kim loại tấm, cong vênh có thể làm thay đổi vị trí lỗ, mép ghép và kích thước hình học. Điều này ảnh hưởng trực tiếp đến độ khớp khi lắp ráp, đặc biệt với các chi tiết yêu cầu độ phẳng và độ chính xác cao.
Cách kiểm soát:
- Điều chỉnh thông số cắt và hàn phù hợp với loại vật liệu, độ dày.
- Xây dựng trình tự hàn hợp lý để hạn chế tập trung nhiệt tại một vị trí.
- Sử dụng đồ gá để cố định chi tiết trong quá trình gia công.
- Kiểm tra độ phẳng và hình dạng sau các công đoạn có nguy cơ gây biến dạng.
5. Bề mặt không đồng đều, oxy hóa hoặc gỉ sét
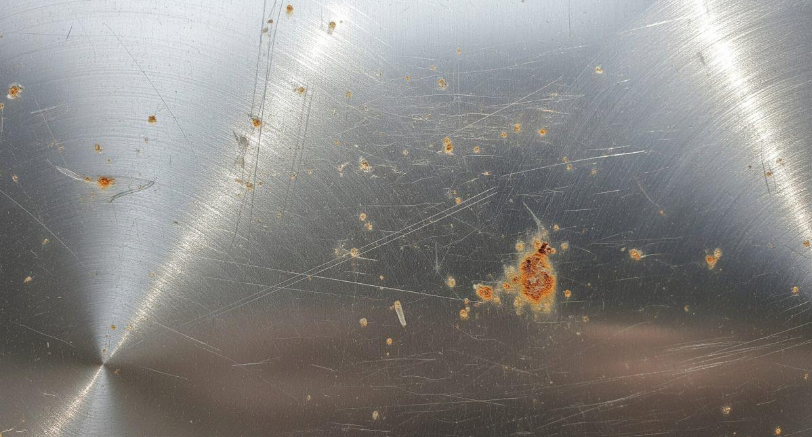
Lỗi bề mặt không đồng đều có thể xuất hiện sau các công đoạn mài, đánh bóng, làm sạch hoặc xử lý hoàn thiện. Một số biểu hiện thường gặp gồm vết mài không đồng nhất, vùng bề mặt khác màu, vết ố, oxy hóa hoặc gỉ sét.
Nguyên nhân thường liên quan đến thao tác xử lý bề mặt không đồng nhất, dụng cụ mài không phù hợp, bụi bẩn và tạp chất còn bám trên sản phẩm hoặc điều kiện lưu trữ có độ ẩm cao. Nếu không được kiểm soát, các lỗi này làm giảm tính thẩm mỹ, ảnh hưởng đến khả năng bám dính của lớp sơn và độ bền bề mặt.
Cách kiểm soát:
- Chuẩn hóa phương pháp mài, đánh bóng và làm sạch theo yêu cầu sản phẩm.
- Sử dụng dụng cụ, vật liệu xử lý bề mặt phù hợp với từng loại kim loại.
- Loại bỏ dầu, bụi và tạp chất trước khi sơn hoặc hoàn thiện.
- Bảo quản sản phẩm ở nơi khô ráo, hạn chế tiếp xúc với hơi ẩm và tác nhân gây ăn mòn.
6. Kiểm tra ngoại quan ở từng công đoạn gia công
Để hạn chế lỗi phát sinh và tránh phải sửa chữa ở công đoạn cuối, việc kiểm tra cần được thực hiện xuyên suốt quá trình sản xuất, thay vì chỉ đánh giá khi sản phẩm đã hoàn thiện.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Việc kiểm tra tại từng giai đoạn giúp phát hiện sai lệch sớm, xác định công đoạn phát sinh lỗi và hạn chế ảnh hưởng đến các bước sản xuất tiếp theo. Đồng thời, kết quả kiểm tra cần được đối chiếu với bản vẽ kỹ thuật và tiêu chuẩn chất lượng áp dụng cho từng sản phẩm.
7. Kiểm soát lỗi ngoại quan – Yếu tố quan trọng trong gia công kim loại tấm
Chất lượng sản phẩm kim loại tấm không chỉ được đánh giá qua độ chính xác về kích thước mà còn thể hiện ở độ hoàn thiện của từng cạnh cắt, góc chấn, mối hàn và bề mặt sản phẩm. Những lỗi như bavia, trầy xước, sai góc chấn, cong vênh hay oxy hóa đều có thể ảnh hưởng đến tính thẩm mỹ, khả năng lắp ráp và chất lượng sử dụng.
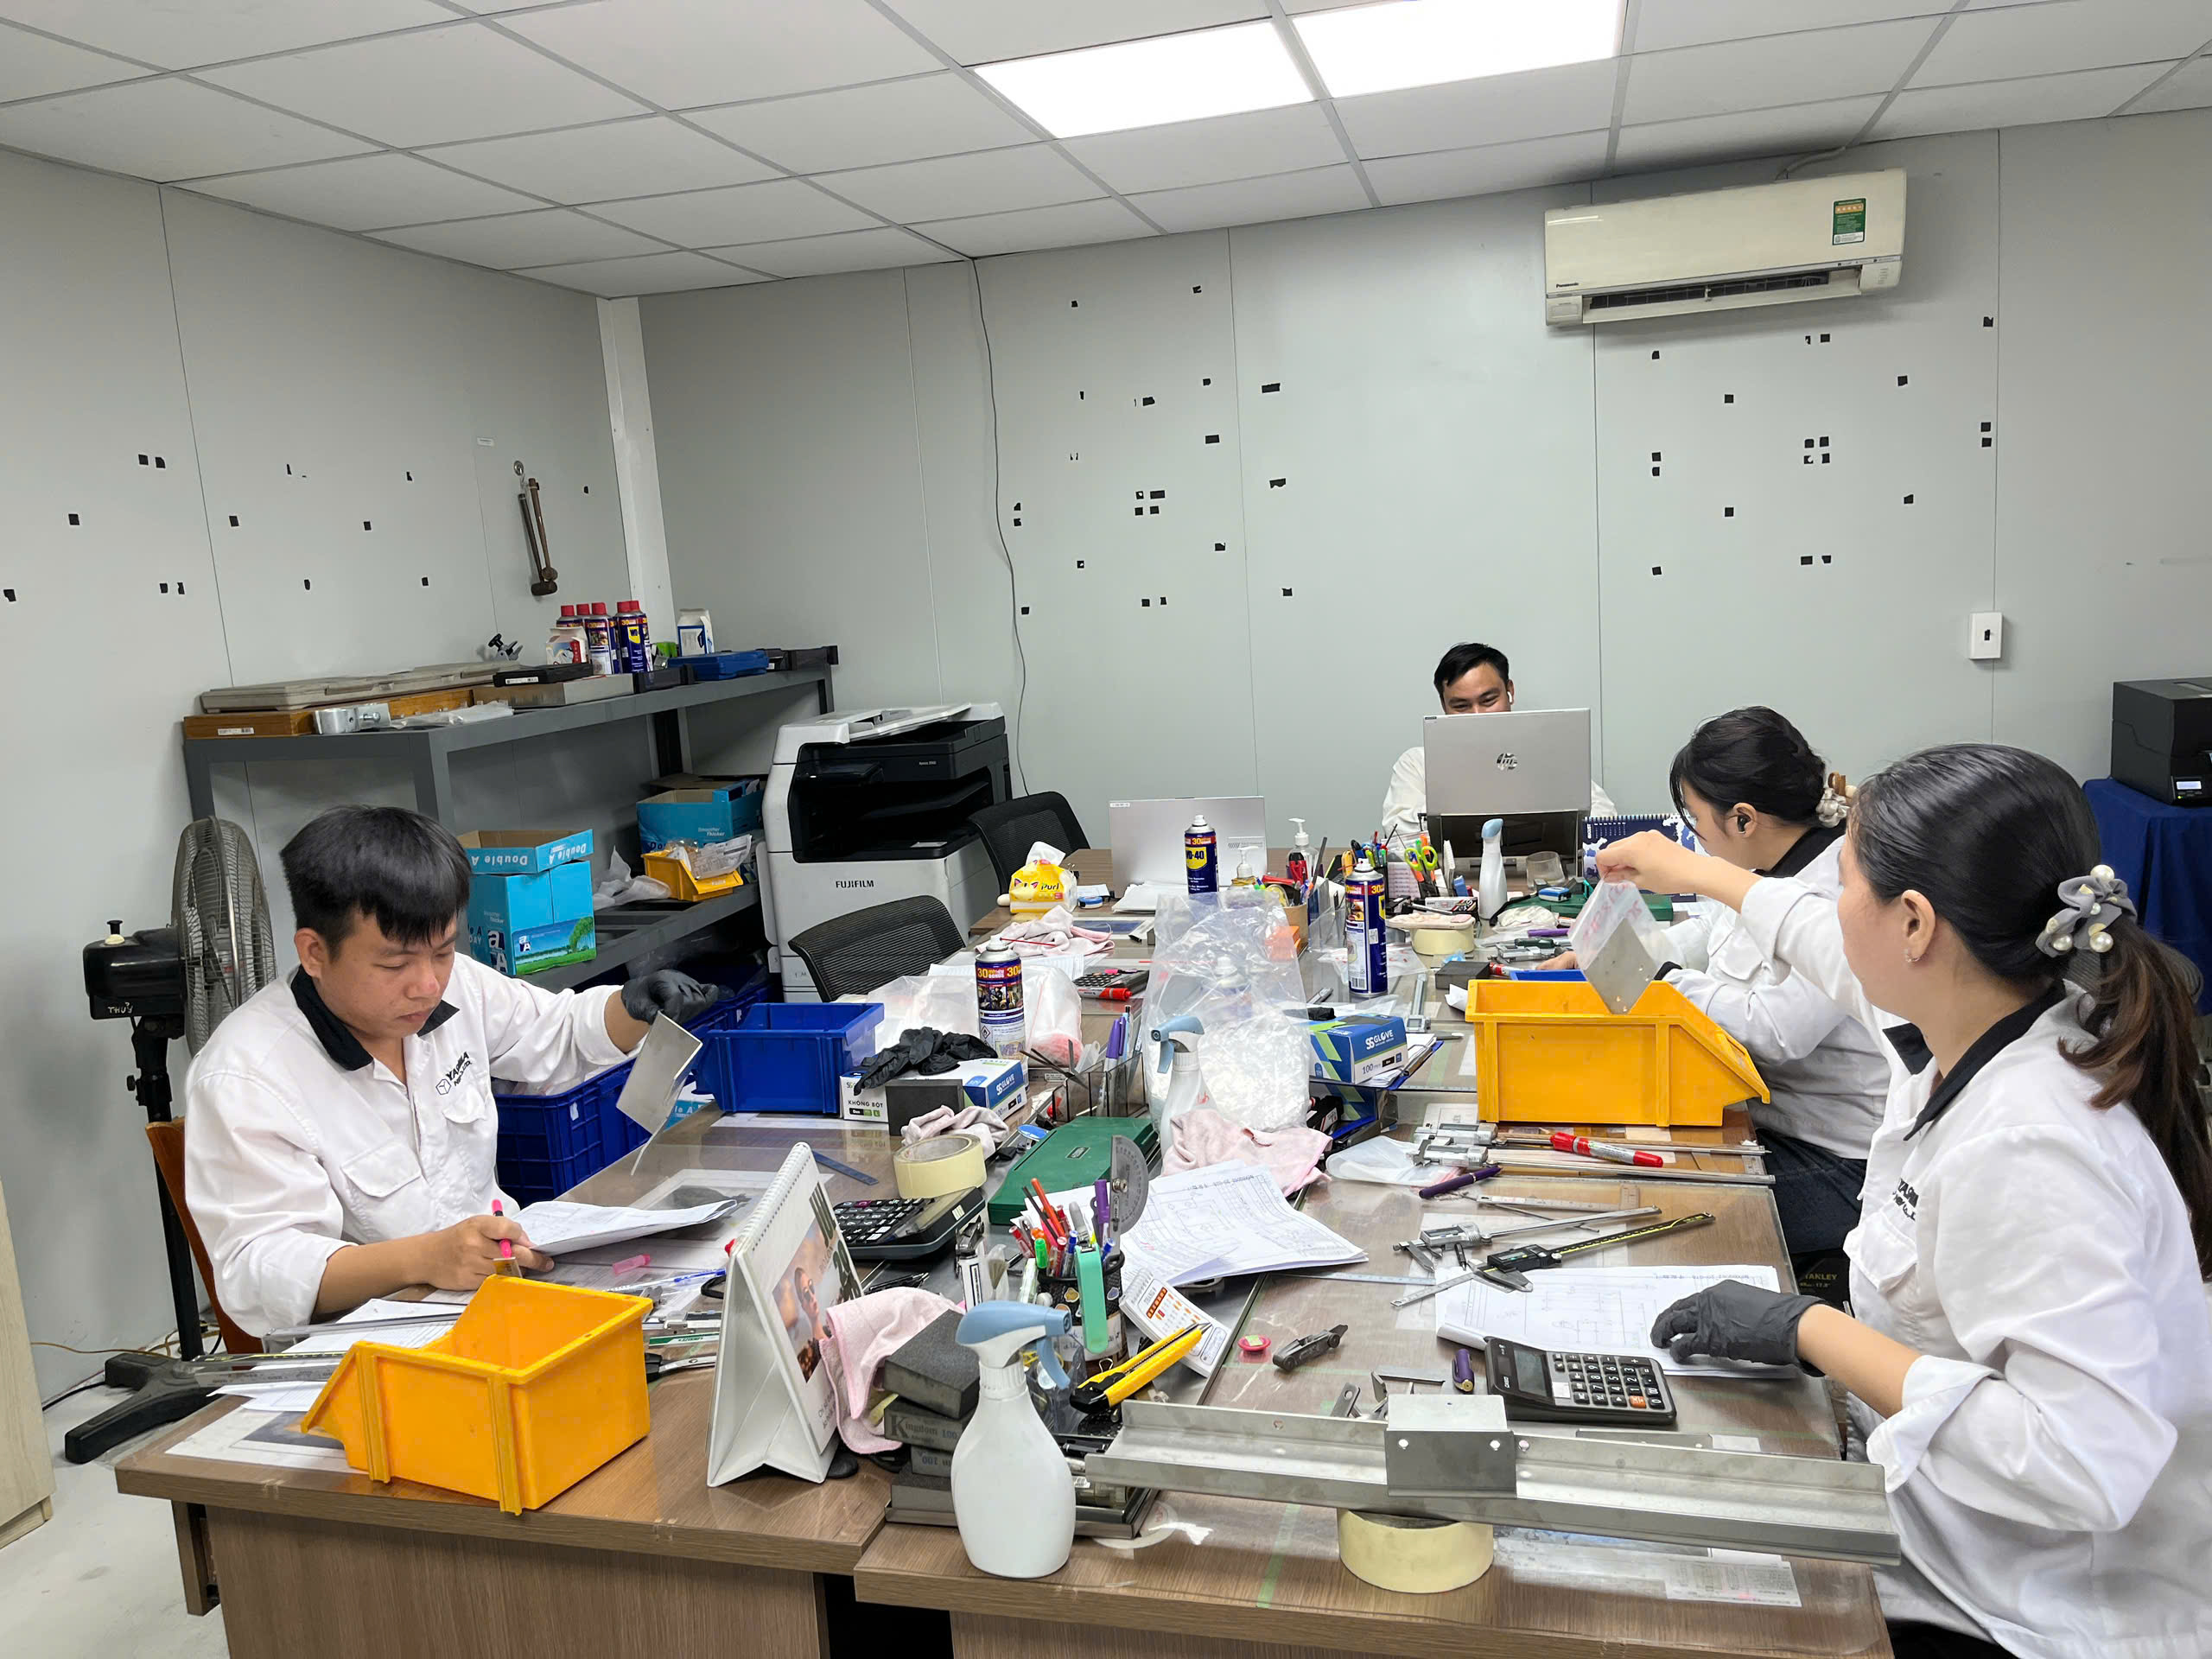
Tại YASHIMA NBV, việc chú trọng kiểm soát chất lượng trong quá trình gia công là một yếu tố quan trọng nhằm hướng đến sản phẩm có độ chính xác và tính hoàn thiện phù hợp với yêu cầu kỹ thuật. Kiểm tra từ vật liệu đầu vào đến thành phẩm giúp hạn chế sai sót, duy trì sự ổn định trong sản xuất và đáp ứng yêu cầu của khách hàng.


