


1. Kỹ thuật chấn gấp kim loại tấm là gì?
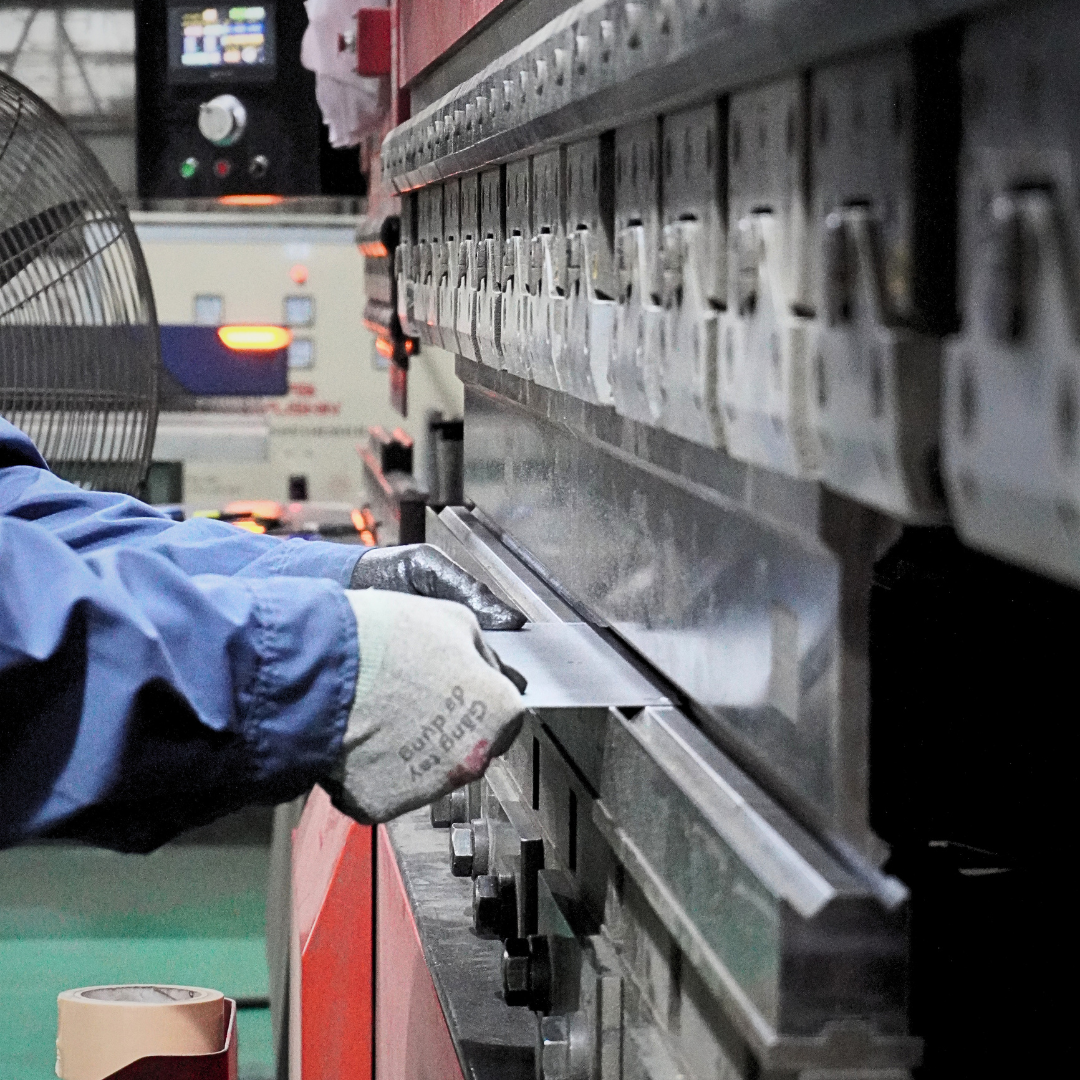
Chấn gấp kim loại tấm (Sheet Metal Bending) là phương pháp gia công sử dụng lực ép của máy chấn kết hợp với chày và cối để tạo ra các góc uốn theo yêu cầu thiết kế mà không cần cắt rời vật liệu.
Phương pháp này được ứng dụng phổ biến trong sản xuất:
-
Vỏ tủ điện, hộp điện và hộp đấu nối Pull Box.
-
Khung, giá đỡ và các chi tiết cơ khí.
-
Phụ kiện lắp đặt hệ thống điện và M&E.
-
Các sản phẩm kim loại tấm theo bản vẽ kỹ thuật.
Trong sản xuất hiện đại, máy chấn CNC (Computer Numerical Control) giúp kiểm soát hành trình chấn, vị trí cữ sau và các thông số gia công, góp phần nâng cao độ chính xác và tính đồng nhất giữa các sản phẩm.
2. Nguyên nhân gây biến dạng góc và hở mép khi chấn gấp
Trong quá trình chấn gấp kim loại tấm, một số sai lệch có thể xuất hiện do đặc tính vật liệu, thiết lập máy hoặc phương pháp gia công chưa phù hợp.
2.1. Hiện tượng đàn hồi ngược (Springback)
Sau khi lực chấn được giải phóng, kim loại có xu hướng đàn hồi một phần về trạng thái ban đầu. Hiện tượng này được gọi là Springback.
Springback có thể khiến góc chấn thực tế khác với góc thiết kế, ảnh hưởng đến độ chính xác của chi tiết.
Mức độ đàn hồi phụ thuộc vào nhiều yếu tố như giới hạn chảy, mô đun đàn hồi, chiều dày vật liệu, bán kính uốn và phương pháp chấn.
2.2. Lựa chọn khuôn chấn chưa phù hợp
Kích thước rãnh V của cối, bán kính đầu chày và hình dạng dụng cụ có ảnh hưởng trực tiếp đến quá trình tạo hình.
Việc lựa chọn khuôn không phù hợp có thể gây ra:
-
Góc chấn không đạt yêu cầu.
-
Xuất hiện vết hằn trên bề mặt vật liệu.
-
Biến dạng hoặc nứt tại vùng uốn.
-
Sai lệch kích thước cạnh gấp.
2.3. Sai lệch trong quá trình định vị phôi
Nếu phôi không được đặt đúng vị trí hoặc cữ sau được thiết lập chưa chính xác, chiều dài cạnh gấp có thể bị sai lệch.
Đối với các chi tiết cần thực hiện nhiều lần chấn, sai số tích lũy có thể khiến các cạnh không khớp nhau, dẫn đến hiện tượng hở mép khi lắp ghép.
2.4. Ảnh hưởng từ đặc tính vật liệu
Các loại vật liệu như thép SPCC, SPHC, thép mạ kẽm và inox SUS304 có đặc tính cơ học khác nhau.
Sự khác biệt về độ bền, độ dẻo, chiều dày và hướng cán có thể ảnh hưởng đến lực chấn, bán kính uốn và mức độ đàn hồi ngược.
Vì vậy, thông số chấn cần được lựa chọn dựa trên đặc điểm của từng loại vật liệu.
3. Giải pháp nâng cao độ chính xác trong kỹ thuật chấn gấp
Để hạn chế biến dạng góc và hở mép, quá trình gia công cần được kiểm soát từ giai đoạn thiết kế đến khi hoàn thiện sản phẩm.
3.1. Tính toán thông số chấn phù hợp
Trước khi gia công, cần xác định các thông số quan trọng như:
-
Góc chấn và bán kính uốn.
-
Chiều dày và đặc tính vật liệu.
-
Kích thước chày, cối.
-
Lượng bù chấn và độ giãn dài vùng uốn.
-
Thứ tự thực hiện các bước chấn.
Việc tính toán và kiểm tra thông số phù hợp giúp giảm sai lệch kích thước, đồng thời hạn chế việc phải điều chỉnh nhiều lần trong quá trình sản xuất.
3.2. Kiểm soát hiện tượng Springback
Để bù trừ hiện tượng đàn hồi ngược, kỹ thuật viên có thể điều chỉnh góc chấn hoặc lựa chọn phương pháp chấn phù hợp với vật liệu.
Trong phương pháp chấn tự do (Air Bending), việc điều chỉnh hành trình chày cho phép thay đổi góc chấn để bù đàn hồi.
Tuy nhiên, mức bù cần được xác định thông qua tính toán và chấn thử thực tế nhằm tránh tình trạng chấn quá góc hoặc gây biến dạng không mong muốn.
3.3. Sử dụng máy chấn CNC và dụng cụ phù hợp
Máy chấn CNC hỗ trợ kiểm soát các thông số gia công và nâng cao khả năng lặp lại giữa các sản phẩm.
Kết hợp với hệ thống cữ sau, bộ khuôn phù hợp và quy trình thiết lập máy chính xác, công nghệ CNC góp phần:
-
Duy trì góc chấn ổn định.
-
Giảm sai lệch chiều dài cạnh gấp.
-
Hạn chế lỗi trong quá trình gia công hàng loạt.
-
Nâng cao năng suất và chất lượng sản phẩm.
3.4. Tối ưu thứ tự chấn và thiết kế chi tiết
Đối với các sản phẩm có nhiều cạnh gấp, thứ tự chấn cần được tính toán để tránh va chạm giữa chi tiết với chày, cối hoặc thân máy.
Bên cạnh đó, việc bố trí khoảng hở, rãnh thoát uốn và kích thước khai triển phù hợp có thể giúp hạn chế biến dạng tại các góc giao nhau.
Đặc biệt, với các sản phẩm dạng hộp, việc kiểm soát dung sai kích thước và góc chấn có ý nghĩa quan trọng trong việc giảm hở mép khi lắp ráp.
4. Kiểm soát chất lượng sau quá trình chấn gấp
Kiểm tra chất lượng là bước cần thiết nhằm xác định sản phẩm có đáp ứng yêu cầu kỹ thuật trước khi chuyển sang các công đoạn tiếp theo.
Các nội dung kiểm tra thường bao gồm:
Kiểm tra góc chấn: Sử dụng thước đo góc hoặc thiết bị đo phù hợp để xác định độ sai lệch so với bản vẽ.
Kiểm tra kích thước: Đo chiều dài cạnh gấp, vị trí đường chấn và kích thước tổng thể của chi tiết.
Kiểm tra độ hở mép: Đánh giá mức độ khớp giữa các cạnh tại vị trí lắp ghép, đặc biệt đối với sản phẩm dạng hộp hoặc khung.
Kiểm tra bề mặt: Quan sát các dấu hiệu như vết nứt, vết hằn khuôn, cong vênh hoặc biến dạng không mong muốn.
Kết quả kiểm tra cần được đối chiếu với dung sai kỹ thuật của từng sản phẩm để xác định mức độ phù hợp.
5. Ứng dụng kỹ thuật chấn gấp chính xác trong sản xuất cơ khí
Kỹ thuật chấn gấp chính xác được ứng dụng rộng rãi trong nhiều lĩnh vực sản xuất công nghiệp, đặc biệt là gia công kim loại tấm và chế tạo thiết bị điện.
Một số sản phẩm tiêu biểu gồm:
-
Hộp điện Pull Box: Yêu cầu các cạnh gấp đồng đều, hỗ trợ quá trình lắp nắp và hoàn thiện kết cấu.
-
Vỏ tủ điện: Cần kiểm soát kích thước, góc chấn và độ khớp giữa các bộ phận để đáp ứng yêu cầu lắp ráp.
-
Khung và giá đỡ kim loại: Đòi hỏi độ chính xác về hình dạng và kích thước để đảm bảo khả năng lắp đặt.
-
Phụ kiện cơ khí: Cần duy trì tính đồng nhất khi sản xuất theo lô hoặc theo bản vẽ kỹ thuật.
Việc kiểm soát tốt quá trình chấn gấp không chỉ giúp cải thiện chất lượng sản phẩm mà còn góp phần giảm công đoạn chỉnh sửa, tối ưu thời gian gia công và hạn chế lãng phí vật liệu.


